Chi deve avviare la produzione di un componente in gomma si trova quasi sempre davanti alla stessa domanda: meglio l’iniezione o la compressione? Non esiste una risposta valida per ogni caso. La scelta corretta dipende da tre fattori che si intrecciano tra loro: il volume produttivo, il costo della mescola e la complessità del pezzo. Vediamo come orientarsi.
Due logiche di riempimento diverse
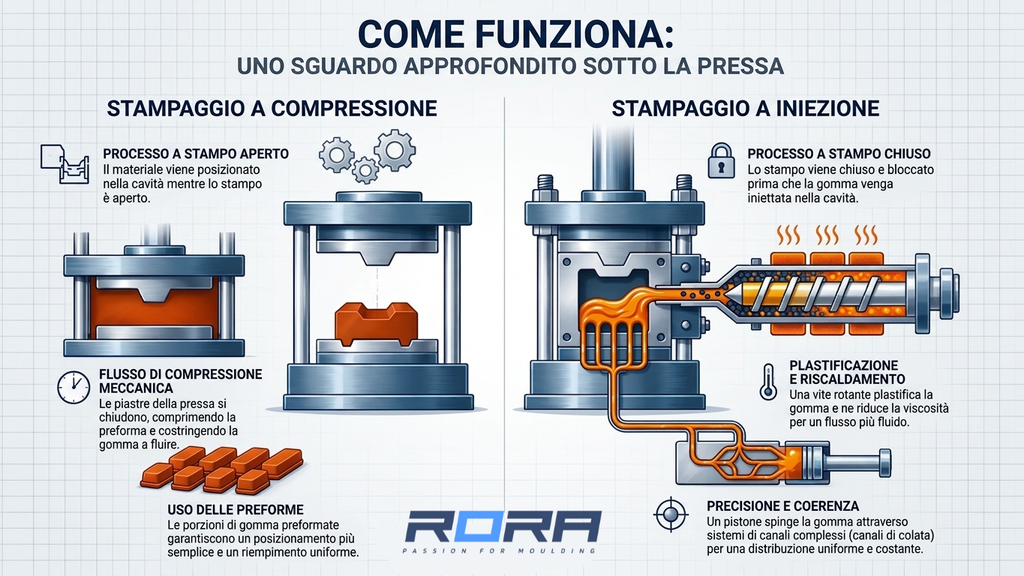
Nello stampaggio a compressione, la linea di giunzione dello stampo è aperta quando il preformato di gomma viene posizionato direttamente nella cavità. Solo a quel punto il pistone della pressa applica la pressione di chiusura, costringendo la gomma a fluire e riempire lo stampo per contropressione. È il processo concettualmente più semplice dei due, ed è anche quello che genera meno scarto ingegnerizzato in assoluto, perché non ci sono canali di alimentazione da riempire.
Nello stampaggio a iniezione, la sequenza è invertita: la linea di giunzione viene chiusa e portata alla pressione di chiusura prima che la gomma entri in cavità. Un preformato in nastro viene dosato attraverso una vite, spinto in una camera a pistone tramite una valvola a tre vie, e da lì iniettato — attraverso ugello, sprue e canali di distribuzione — nella cavità già sigillata. Questa sequenza “chiusura prima del riempimento” è ciò che rende l’iniezione così ripetibile e automatizzabile.
Volumi produttivi e tempi di ciclo
È qui che la differenza si fa più netta. L’iniezione offre i tempi di vulcanizzazione più brevi tra tutti i processi di stampaggio, un controllo di temperatura e pressione decisamente più efficiente, e — soprattutto — un livello di automazione che permette a un solo operatore di seguire più presse contemporaneamente. La compressione, al contrario, richiede quasi sempre un operatore dedicato per macchina, cicli di cura più lunghi e stampi più ingombranti a parità di pezzi prodotti.
Per questo motivo, la regola pratica è semplice: volumi elevati e cicli rapidi spingono verso l’iniezione, mentre volumi contenuti rendono difficile ammortizzare il maggiore investimento in stampo e pressa che l’iniezione richiede.
Il caso delle mescole costose
C’è però un’eccezione importante, ed è quella su cui vale la pena soffermarsi: le mescole ad altissimo costo, come gli FFKM, che possono arrivare a costare diverse migliaia di dollari al chilogrammo. In questi casi il criterio del volume passa in secondo piano rispetto a quello dello scarto.
L’iniezione, per sua natura, produce il volume di scarto ingegnerizzato più alto in termini assoluti tra i tre processi principali: canali di distribuzione, sprue e bava alla linea di giunzione possono arrivare a rappresentare da due a quattro volte il volume del pezzo finito. Il canale è di solito la voce di scarto più consistente, più della bava stessa. La compressione, non dovendo alimentare canali di distribuzione, resta il processo che scarta meno materiale in assoluto.
Quando il costo della mescola è così alto da rendere insostenibile qualsiasi scarto evitabile, la compressione — pur con tempi ciclo più lunghi — diventa spesso la scelta economicamente più sensata, anche a scapito della produttività oraria.
Costo e complessità dello stampo
Anche su questo fronte i due processi si collocano agli estremi opposti. Lo stampo per compressione è il più economico e il meno complesso da realizzare tra i processi principali, con tempi di lead time più brevi. Lo stampo a iniezione, dovendo gestire canali di distribuzione, punti di rottura calibrati e spesso sistemi a canale freddo per limitare lo scarto, è il più costoso e il più complesso, con tempi di realizzazione più lunghi.
Lo stesso vale per la pressa: quella a compressione è meccanicamente più semplice, quella a iniezione richiede sistemi di dosaggio, controllo termico multizona e automazione dedicata.
Complessità del pezzo
Un ultimo criterio, spesso sottovalutato in fase di preventivo, è la complessità geometrica del componente. La compressione lavora bene su geometrie relativamente semplici, dove la gomma deve percorrere brevi distanze per riempire la cavità: più il pezzo è articolato, più cresce il rischio di linee di giunzione visibili o di riempimento incompleto, perché il preformato non è ancora sotto pressione quando inizia a fluire.
L’iniezione, entrando in cavità già in pressione e ad alta velocità attraverso canali dimensionati appositamente, gestisce meglio geometrie complesse, pareti sottili e configurazioni multi-cavità dove il bilanciamento del riempimento è critico. Non è un caso che i componenti tecnici più articolati — diaframmi, soffietti, connettori con inserti — siano quasi sempre indirizzati verso l’iniezione, indipendentemente dal volume.
Tabella riassuntiva
| Criterio | Compressione | Iniezione |
| Volumi produttivi ideali | Bassi / medi | Medi / alti |
| Tempo di ciclo | Più lungo | Più breve |
| Scarto ingegnerizzato assoluto | Minimo | Fino a 2-4x il volume del pezzo |
| Costo e complessità stampo | Basso | Alto |
| Automazione | Limitata | Elevata |
| Adatto a mescole molto costose (es. FFKM) | Sì | Generalmente no |
La scelta giusta per il tuo progetto
Se il progetto prevede volumi medio-alti con una mescola di costo standard, l’iniezione ripaga l’investimento iniziale con cicli rapidi e bassa manodopera diretta. Se invece si lavora con una mescola particolarmente costosa, o i volumi non giustificano uno stampo complesso, la compressione resta spesso la scelta più solida.
In molti casi reali, poi, la decisione non è mai “tutto o niente”: può avere senso valutare anche il transfer o l’hybrid transfer come vie di mezzo, un tema che approfondiremo in un prossimo articolo.