Chi lavora ogni giorno con lo stampaggio della gomma conosce bene la frustrazione di un parametro che sembra corretto sulla carta, ma che in produzione continua a generare scarti. Spesso la causa non è un singolo parametro sbagliato, ma lo squilibrio tra tre variabili che non possono mai essere considerate isolatamente: tempo, temperatura e pressione.
Tre variabili, una sola decisione
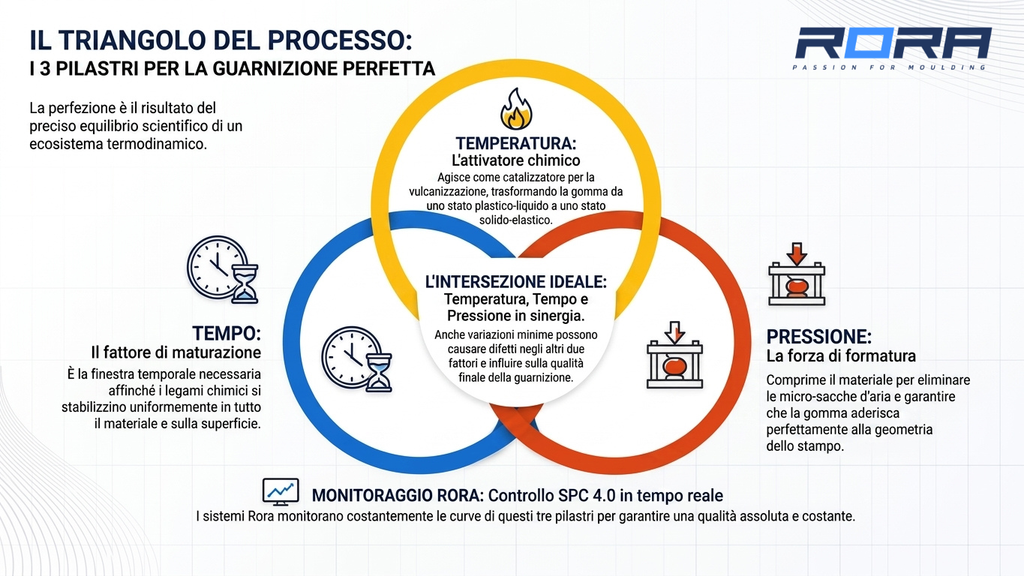
Tempo, temperatura e pressione non sono tre leve indipendenti da regolare una alla volta senza conseguenze sulle altre. Sono tre elementi co-dipendenti: agire su uno significa, quasi sempre, alterare l’effetto degli altri due. Aumentare la temperatura accelera la vulcanizzazione, ma può anche ridurre il tempo utile alla gomma per fluire e riempire correttamente la cavità prima che il processo di reticolazione blocchi il flusso. Alzare la pressione può migliorare il riempimento, ma se la temperatura non è coerente rischia di causare un difetto diverso, magari all’apparenza opposto al primo.
È per questo che il “Triangolo” — tre elementi che condividono lo stesso livello di autorità sul risultato finale — è il modello mentale più utile per affrontare qualsiasi variazione di processo: nessuno dei tre parametri può essere ottimizzato “in vuoto”, ignorando gli altri due.
Perché una piccola variazione ha un effetto sproporzionato
La natura stessa della gomma prima della vulcanizzazione aiuta a capire perché il sistema sia così sensibile. La mescola non vulcanizzata si comporta come un insieme di lunghe catene polimeriche aggrovigliate tra loro, ma non ancora legate chimicamente: si comporta, in altre parole, più come un liquido che come un solido, ed è per questo che può essere versata e presa la forma della cavità.
Applicando calore e agenti di vulcanizzazione nel tempo, si formano progressivamente dei legami — i cross-link — nei punti in cui le catene si incrociano. Non è una singola catena a diventare più lunga: è l’intera rete di catene, ormai legata in migliaia di punti, a non poter più essere districata. È in questo preciso momento che la gomma smette di comportarsi come un liquido e comincia a mantenere la forma dello stampo anche dopo l’estrazione.
Questo passaggio è governato esattamente dai tre parametri del Triangolo: la temperatura fornisce l’energia necessaria a innescare la reazione, il tempo determina quanti cross-link riescono a formarsi, e la pressione garantisce che la gomma resti a contatto con le pareti della cavità durante l’intero processo. Una variazione anche piccola in una di queste tre variabili sposta il punto di equilibrio dell’intero sistema — da cui l’effetto spesso sproporzionato che si osserva in produzione.
Il metodo corretto per intervenire: una variabile alla volta
Proprio perché i tre parametri sono così interconnessi, la regola pratica più importante quando si affronta un problema di processo è cambiare una sola variabile per volta, misurando l’effetto prima di intervenire sulla successiva. Cambiare due o tre parametri insieme rende quasi impossibile capire quale intervento abbia davvero risolto — o aggravato — il problema.
Non tutte e tre le variabili, però, sono ugualmente facili da controllare e monitorare:
- Il tempo è il parametro più semplice da modificare e verificare: è un valore diretto, immediato da misurare, ed è generalmente il primo su cui si interviene.
- La pressione è più complessa, perché la sua distribuzione reale all’interno dello stampo non è direttamente visibile — servono film sensibili alla pressione per mappare davvero come si distribuisce sulla superficie della cavità.
- La temperatura è la variabile più delicata: le termocoppie misurano solo punti discreti, non l’intera distribuzione termica, e il sistema può impiegare da alcuni minuti a un’ora per raggiungere un nuovo equilibrio termico dopo una modifica. Per questo motivo, la modifica dei parametri di temperatura dovrebbe restare sotto la supervisione di un tecnico di processo esperto, mentre tempo e pressione possono essere affidati con maggiore libertà agli operatori di linea.
Un approccio efficace per individuare i limiti di un parametro, ad esempio il tempo di cura, è testare condizioni estreme — la metà e il doppio del valore attuale — invece di procedere con micro-aggiustamenti: il rapporto causa-effetto diventa molto più evidente, e da lì è possibile restringere progressivamente il campo fino al valore ottimale.
Un esempio pratico
Immaginiamo un lotto di guarnizioni che comincia a presentare bolle superficiali dopo un cambio di mescola. La tentazione immediata è spesso quella di alzare insieme temperatura e pressione, nella speranza di “forzare” un riempimento migliore. Ma se le bolle derivano da un tempo di permanenza insufficiente prima che si formino cross-link a sufficienza — quindi da un problema legato al tempo più che alla pressione — questo doppio intervento rischia di mascherare temporaneamente il difetto originale introducendone uno nuovo, magari una distorsione dovuta a pressione eccessiva.
L’approccio corretto sarebbe isolare prima il tempo di cura, testarlo agli estremi come descritto sopra, osservare l’effetto sulle bolle, e solo dopo — se necessario — intervenire su un secondo parametro. È un processo più lento nell’immediato, ma è l’unico che permette di costruire una vera comprensione di causa-effetto, invece di accumulare correzioni scollegate tra loro che prima o poi si ripresentano sotto altra forma.
Un modello, non una formula
Il Triangolo del Processo non fornisce numeri pronti all’uso: è un promemoria concettuale. Ogni volta che un parametro viene messo in discussione — in fase di avvio di una nuova produzione o in un’attività di troubleshooting — vale la pena chiedersi non solo “questo valore è corretto?”, ma anche “cosa succede agli altri due vertici del triangolo se lo cambio?”. È proprio in questa domanda che si trova, spesso, la strada più rapida verso una guarnizione stampata correttamente al primo tentativo.